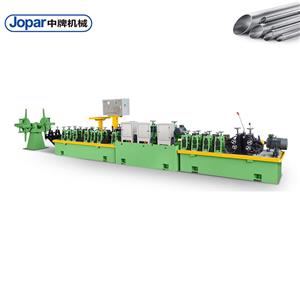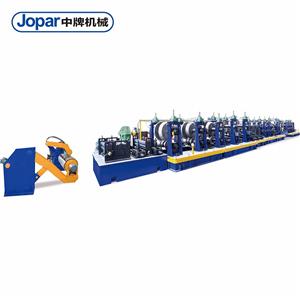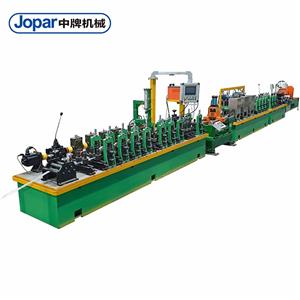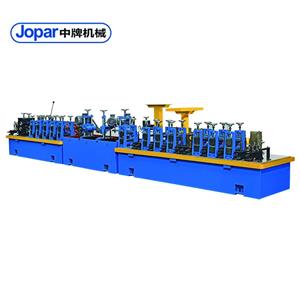
Mașinile de fabricare a țevilor din oțel inoxidabil reprezintă blocajul producției dumneavoastră?
Linia dumneavoastră de producție a țevilor din oțel inoxidabil vă ține pe loc? Nu sunteți singuri. În lumea cu mize mari a fabricării de țevi de precizie, chiar și o scădere momentană a producției sau a calității poate duce la ratarea termenelor limită, pierderea contractelor și erodarea profitabilității. Răspunsul la această provocare persistentă constă în implementarea strategică a tehnologiilor avansate.mașini de fabricat țevi ssproiectat pentru viteză, precizie și fiabilitate de neclintit. Acest blog analizează problemele principale care afectează producătorii și oferă o cale clară de urmat, prezentând cum tehnologia potrivită vă poate transforma operațiunea dintr-un blocaj într-un avantaj competitiv.
Costurile ascunse ale producției suboptimale de țevi din oțel inoxidabil
Țevile din oțel inoxidabil (SS) sunt omniprezente - de la tubulatura complexă din dispozitivele medicale până la conductele robuste din uzinele chimice. Cu toate acestea, producerea lor eficientă și la standarde stricte este o sarcină formidabilă. Mulți producători, în special cei care utilizează echipamente mai vechi sau slab integrate, se confruntă cu trei puncte critice dificile care epuizează în mod silențios resursele și înăbușă creșterea.
Punctul slab 1: Calitatea sudurii și integritatea inconsistente a îmbinării
Imaginați-vă o producție de țevi din oțel inoxidabil 316L destinate unei aplicații farmaceutice de înaltă puritate. Cordonul de sudură, însăși inima integrității structurale și rezistente la coroziune a țevii, prezintă porozitate sporadică sau penetrare incompletă. Consecințele imediate sunt grave: întregul lot este respins în timpul controlului calității, ceea ce duce la o risipă semnificativă de materiale și la oprirea producției. Impactul ulterior este și mai sever - penalități pentru livrarea cu întârziere, deteriorarea reputației dumneavoastră ca furnizor de încredere și potențiala pierdere a unui client pe termen lung. Costul? Un singur lot respins de 10.000 de metri poate reprezenta pierderi de materiale, manoperă și energie de până la 50.000 de dolari, ca să nu mai vorbim de costul necuantificabil al pierderii încrederii.
Punctul dificil 2: Randament redus și timpi de schimbare excesivi
Pe piața de astăzi, flexibilitatea este esențială. Un producător poate fi nevoit să treacă de la producția de tuburi sanitare cu diametru exterior de 1/2" la țevi cu diametru exterior de 2" program 40 în cadrul aceleiași ture. Cu utilaje convenționale sau reglate manual, această schimbare poate dura ore întregi. În timpul acestei perioade de nefuncționare, linia este silențioasă, comenzile se acumulează, iar costurile cu orele suplimentare cresc vertiginos. În plus, dacă viteza maximă a liniei de producție a utilajelor este limitată, vă luptați constant pentru a satisface cererea. Acest blocaj vă limitează direct potențialul de venituri și vă face mai puțin receptivi la nevoile clienților decât concurenții cu produse mai agile.mașini de fabricat țevi ss.
Punctul dificil 3: Rate ridicate de rebuturi și risipă de materiale
Oțelul inoxidabil este scump. Fiecare centimetru de fier vechi reprezintă o lovitură directă asupra profitului dumneavoastră. Utilajele ineficiente se confruntă adesea cu dificultăți în ceea ce privește precizia tăierii la lungime, ceea ce duce la risipă excesivă de tăiere. Mai grav este că procesele instabile de formare și sudare pot cauza defecte continue, forțând operatorii să arunce secțiuni lungi de țeavă. O rată de fier vechi de chiar și 5% pe o linie de producție cu volum mare de producție se poate traduce în pierderi anuale de sute de mii de dolari. Această risipă nu este doar financiară; este și o problemă de mediu, deoarece producția de oțel inoxidabil consumă multă energie.
Ingineria soluției: Cum elimină blocajele utilajele avansate pentru fabricarea țevilor din oțel inoxidabil
Provocările de mai sus nu sunt insurmontabile. Ele sunt rezultatul direct al unei tehnologii care nu a ținut pasul cu cerințele moderne. Companii precum Foshan Jopar Machinery Co., Ltd s-au dedicat soluțiilor inginerești care abordează direct aceste probleme esențiale. Să explorăm cum.
Soluția 1: Sudare de precizie și monitorizare în timp real
Pentru a combate calitatea inconsistentă a sudurii, sistemele modernemașini de fabricat țevi ssintegrează sisteme de sudare de înaltă frecvență (HF) sau cu gaz inert de tungsten (TIG) cu algoritmi avansați de control. Aceste sisteme mențin parametrii exacți ai sudurii - curent, tensiune, viteză și debit de gaz - indiferent de fluctuațiile minore ale materialului benzii. În plus, sistemele de monitorizare în timp real, cum ar fi dispozitivele de urmărire a cusăturilor de sudură și camerele de imagistică termică, oferă feedback imediat. Dacă se detectează o abatere, sistemul poate ajusta automat sau alerta operatorul, împiedicând casarea unui lot complet. Acest lucru asigură o cusătură de sudură consistentă, etanșă, cu penetrare completă, îndeplinind cerințele stricte ale standardelor ASTM A269 sau EN 10217-7.
Soluția 2: Linii de mare viteză cu scule cu schimbare rapidă
Randamentul și flexibilitatea sunt îmbunătățite printr-un design inteligent. Utilajele Jopar, de exemplu, dispun de secțiuni de formare și dimensionare de mare viteză, capabile de viteze de linie care depășesc semnificativ modelele mai vechi. Dar viteza în sine nu este suficientă. Cheia este schimbarea rapidă. Sistemele de scule cu schimbare rapidă, care utilizează adesea prindere hidraulică sau pneumatică, permit operatorilor să comute între diferite diametre de țeavă și grosimi de perete într-o fracțiune din timp. O lucrare care dura patru ore pentru configurare poate fi acum finalizată în 30 de minute, crescând dramatic timpul de funcționare al mașinii și capacitatea dumneavoastră de producție.
Soluția 3: Control inteligent și optimizare a materialelor
Reducerea deșeurilor începe cu un control precis. Avansatmașini de fabricat țevi ssutilizează sisteme de tăiere volantă acționate de servomotor, care garantează o precizie a lungimii de ±0,5 mm, reducând la minimum risipa de tăiere. Întreaga linie este coordonată de un PLC (Controler Logic Programabil) cu o HMI (Interfață Om-Mașină) ușor de utilizat. Acest creier central optimizează întregul proces, de la alimentarea benzii până la tăierea finală, asigurând o accelerare și o decelerare lină pentru a preveni întinderea sau deformarea materialului. Prin menținerea unei tensiuni și alinieri perfecte, sistemul produce mai puține risipe, îmbunătățind direct randamentul materialului.
Impact în lumea reală: Povești de succes ale clienților
Beneficiile teoretice ale utilajelor avansate sunt convingătoare, dar adevărata măsură a succesului se găsește pe teren. Iată câteva exemple despre cum producătorii și-au depășit blocajele cu ajutorul tehnologiei Jopar.
Studiu de caz 1: Îmbunătățirea calității tuburilor medicale în Germania
Client:Un producător de tuburi de precizie din Bavaria, Germania, care furnizează servicii industriei dispozitivelor medicale.
Provocare:Se confruntă cu o rată de respingere de 7% a țevilor din oțel inoxidabil 316LVM din cauza porozității sudurii, ceea ce duce la prelucrări costisitoare și întârzieri la livrare.
Soluţie:A fost implementat un aparat de sudură Jopar HF cu control în buclă închisă și un sistem integrat de monitorizare a sudurii.
Rezultat:Rata de respingere a scăzut la mai puțin de 0,5%. Randamentul a crescut cu 22%, deoarece linia a putut funcționa cu încredere la viteze mai mari.
Citat:„Consistența sudurii este acum punctul nostru forte. Utilajele Jopar nu au rezolvat doar o problemă; ne-au oferit un avantaj competitiv.” – Manager de producție, Bavaria.
Studiu de caz 2: Creșterea capacității unui producător de țevi sanitare din SUA
Client:Un producător de dimensiuni medii din Wisconsin, SUA, specializat în tuburi sanitare pentru industria alimentară și lactată.
Provocare:Schimbările frecvente și lungi între tuburile cu diametru exterior de 1" și 3" diminuau productivitatea, limitând-o la 15.000 de metri pe săptămână.
Soluţie:A fost instalată o linie de prelucrare de mare viteză Jopar cu schimbare automată a sculelor și o secțiune de formare cu eliberare rapidă.
Rezultat:Timpul de schimbare a fost redus de la 3 ore la 20 de minute. Producția săptămânală a crescut la peste 28.000 de contoare, permițându-le să își asume noi contracte.
Citat:„Renunțam la afaceri pentru că nu puteam ține pasul. Acum, căutăm proactiv noi oportunități. Flexibilitatea schimbă regulile jocului.” – Director de operațiuni, Wisconsin.
Studiu de caz 3: Reducerea deșeurilor pentru un furnizor de petrol și gaze din Orientul Mijlociu
Client:Un mare producător de țevi din Emiratele Arabe Unite, care furnizează țevi sudate din oțel inoxidabil sectorului de petrol și gaze.
Provocare:O rată ridicată de rebuturi de 8% din cauza inexactităților de lungime tăiată și a problemelor de ovalitate la țevile cu pereți groși, care costă milioane anual.
Soluţie:A fost adoptată o laminoare de țevi Jopar pentru sarcini grele, cu tăiere volantă servocomandată și standuri avansate de dimensionare.
Rezultat:Rata de rebut redusă la 2,1%. Precizia tăierii și rotunjimea îmbunătățită a țevii au eliminat problemele de fabricație din aval pentru clienții lor.
Citat:„Rentabilitatea investiției a fost aproape imediată. Economiile obținute prin reducerea deșeurilor au acoperit costurile modernizării mașinii în mai puțin de 18 luni.” – Manager de fabrică, Emiratele Arabe Unite.
Studiu de caz 4: Îmbunătățirea eficienței pentru un furnizor italian de industrie auto
Client:Un producător de sisteme de evacuare auto de nivel 1 lângă Torino, Italia.
Provocare:Necesar pentru a crește producția de tuburi de evacuare din oțel inoxidabil 409, reducând în același timp consumul de energie pe metru.
Soluţie:A integrat o laminoare de tuburi Jopar cu sudură prin inducție de înaltă eficiență și un sistem inteligent de gestionare a energiei.
Rezultat:Viteza de producție a crescut cu 18%, în timp ce consumul de energie pe metru a scăzut cu 12%. Eficiența generală a echipamentelor (OEE) s-a îmbunătățit de la 65% la 82%.
Citat:„Suntem dedicați sustenabilității, iar tehnologia Jopar ne-a ajutat să ne îndeplinim atât obiectivele de producție, cât și pe cele de mediu.” – Manager de inginerie, Torino.
Aplicații și parteneriate de încredere
Versatilitatea modernuluimașini de fabricat țevi ssde la Foshan Jopar Machinery Co., Ltd. se extinde într-o gamă largă de industrii. Echipamentele noastre sunt esențiale în producerea de:
- Tubulatură sanitară:Pentru industria farmaceutică, biotehnologică, alimentară și a băuturilor, unde finisajul suprafeței interne și integritatea sudurii sunt primordiale.
- Tuburi schimbătoare de căldură:Pentru centrale electrice și sisteme HVAC, care necesită dimensiuni precise și o conductivitate termică excelentă.
- Tuburi auto:Pentru sisteme de evacuare, conducte de combustibil și componente structurale, care necesită rezistență ridicată și rezistență la coroziune.
- Conducte de petrol și gaze:Pentru aplicații în amonte, la mijlocul și în aval, care necesită adesea pereți groși și rezistență la substanțe chimice dure.
- Tuburi decorative:Pentru aplicații arhitecturale și de mobilier, unde finisajul suprafeței și aspectul estetic sunt esențiale.
Angajamentul nostru față de calitate ne-a transformat într-un partener de încredere pentru numeroase companii de achiziții la scară largă și firme de inginerie la nivel global. Colaborăm îndeaproape cu clienții pentru a le înțelege provocările unice de producție și pentru a adapta soluții care se integrează perfect în fluxurile lor de lucru existente. Această abordare de parteneriat garantează că fiecare mașină Jopar nu este doar un echipament, ci un atu strategic pentru creștere.
Întrebări frecvente de la ingineri și manageri de achiziții
Î1: Care sunt principalele diferențe dintre sudarea TIG și HF pentru țevile din oțel inoxidabil și pe care dintre ele sunt compatibile cu utilajele dumneavoastră?
O:Sudarea TIG oferă o calitate superioară a sudurii și este adesea preferată pentru pereți mai subțiri și aplicații critice, dar este mai lentă. Sudarea HF este mult mai rapidă și ideală pentru producția de volum mare de țevi cu pereți de la subțiri la medii. Alegerea depinde de materialul specific, grosimea peretelui și obiectivele de producție. Jopar oferă utilaje capabile să integreze atât sisteme de sudare TIG, cât și HF, iar inginerii noștri vă pot ajuta să selectați configurația optimă pentru nevoile dumneavoastră.
Î2: Cum gestionează utilajele dumneavoastră ecruisarea oțelului inoxidabil în timpul formării?
O:Ecruisarea este o preocupare semnificativă. Mașinile noastre sunt proiectate cu etape multiple de formare care aplică o presiune graduală și controlată pentru a minimiza stresul asupra materialului. Folosim scule de înaltă calitate cu tratamente specifice de suprafață și sisteme de lubrifiere pentru a reduce frecarea. Designul rolei este optimizat folosind analiza cu elemente finite (FEA) pentru a asigura o curgere lină a materialului, fără solicitări excesive, păstrându-i proprietățile mecanice.
Î3: Care este timpul de livrare obișnuit pentru o linie de mașini personalizate pentru fabricarea țevilor din oțel inoxidabil și ce asistență oferiți pentru instalare și instruire?
O:Timpii de livrare variază în funcție de complexitate, de obicei între 4 și 8 luni. Oferim asistență completă, inclusiv supravegherea instalării la fața locului, punerea în funcțiune și instruire extinsă pentru operatori și personalul de întreținere. Scopul nostru este să ne asigurăm că echipa dumneavoastră este pe deplin competentă, iar linia dumneavoastră este operațională și optimizată cât mai repede posibil.
Î4: Cum asigurați precizia dimensională și rotunjimea țevii finale?
O:Precizia dimensională se obține printr-o combinație de profilare precisă, o secțiune de dimensionare robustă și o tăiere de înaltă precizie. Standurile noastre de dimensionare utilizează mai multe role pentru a modela treptat țeava la dimensiunile finale, corectând orice ovalitate. Întreaga linie este controlată de un PLC care menține viteza și tensiunea precise, prevenind distorsiunile. Sistemele de măsurare cu laser pot fi integrate pentru monitorizarea în timp real a diametrului și ovalității.
Î5: Care sunt cerințele de întreținere și durata de viață estimată a utilajelor dumneavoastră?
O:Utilajele noastre sunt construite pentru durabilitate, cu componente de înaltă calitate de la furnizori de renume. Întreținerea de rutină implică în principal lubrifierea, inspecția sculelor și calibrarea senzorilor. Cu o îngrijire adecvată, componentele mecanice de bază au o durată de viață de 15-20 de ani sau mai mult. Oferim programe de întreținere preventivă și o rețea globală de ingineri de service pentru a vă sprijini pe tot parcursul ciclului de viață al echipamentului dumneavoastră.
Transformă-ți linia de producție astăzi
Limitările învechiriimașini de fabricat țevi sssunt o alegere, nu o necesitate. Prin abordarea cauzelor profunde ale inconsistenței sudurilor, ale randamentului redus și ale cantității mari de rebuturi, puteți debloca o capacitate și o profitabilitate semnificative neexploatate. Poveștile de succes din Germania, SUA, Emiratele Arabe Unite și Italia demonstrează că tehnologia potrivită oferă rezultate măsurabile și transformatoare.
Nu lăsați linia de producție să rămână un blocaj. Faceți următorul pas către excelența operațională. Pentru o analiză tehnică mai profundă a ingineriei din spatele acestor soluții, vă invităm să solicitați cartea noastră albă cuprinzătoare, „Optimizarea producției de țevi din oțel inoxidabil: Un ghid pentru utilajele moderne”. Alternativ, contactați direct un inginer de vânzări Jopar pentru a discuta despre provocările dvs. specifice și a descoperi cum poate fi proiectată o soluție personalizată pentru instalația dvs. Viitorul producției dvs. constă în precizie, viteză și eficiență - haideți să le construim împreună.