Ce face ca o fabrică mare de țevi de oțel să fie cu adevărat de calitate industrială?
Stai în atelier la ora 2 dimineața, privind o țeavă cu diametrul de 24 de inci cum iese din laminarea de calibrare la jumătate din viteză. Comanda trebuia trimisă săptămâna trecută. Clientul amenință cu penalități. Iar echipa ta de mentenanță tocmai ți-a spus că rulmentul principal de acționare mai are nevoie de 8 ore pentru a fi înlocuit. Ai o lamină de țevi de oțel „mare” - dar nu este de calitate industrială. Deci, ce diferențiază o lamină de țevi de oțel industrială adevărată de una care se preface? Răspunsul nu este doar diametrul sau tonajul. Este vorba despre integrarea inginerească a timpului de funcționare, preciziei și scalabilității. În această analiză detaliată, vom analiza cele trei puncte slabe care îi afectează pe producătorii mari de țevi, soluțiile tehnice care le elimină și dovezi practice de la fabricile care au procedat corect. Până la final, vei ști exact ce să cauți - și cum să eviți surprizele de la ora 2 dimineața.
Punctul slab 1: Timp de nefuncționare neplanificat din cauza controalelor și unităților de control învechite
Imaginați-vă o fabrică care folosește o linie API 5L X70 de 16 inch. PLC-ul este un model vechi de un deceniu, fără diagnosticare de la distanță. Când un senzor de proximitate se defectează pe dispozitivul de urmărire a sudurii, întreaga linie se oprește. Operatorul petrece 45 de minute depanând cu un multimetru, deoarece HMI-ul nu dă niciun cod de eroare. Între timp, cuptorul de reîncălzire încă arde gaz, iar acumulatorul se golește. Rezultatul: 90 de minute de producție pierdută, 18.000 de dolari în energie și manoperă risipite și o livrare întârziată care declanșează o penalizare de 50.000 de dolari. Pe parcursul unui an, doar trei astfel de evenimente pot elimina 5% din veniturile fabricii.

Mai rău, sistemele de acționare învechite cauzează fluctuații de viteză care se regăsesc în întregul proces. O variație de 2% a vitezei sistemului de acționare principal poate duce la variații ale grosimii peretelui de ±0,3 mm - suficient pentru a depăși toleranța API și a necesita prelucrare ulterioară sau rebuturi. Pentru o moară care produce 50.000 de tone anual, aceasta înseamnă o pierdere de randament de 750.000 de dolari.
Punctul slab 2: Grosimea peretelui și calitatea sudurii inconsistente
Țevile mari de oțel — în special pentru petrol și gaze — necesită toleranțe la grosimea peretelui de ±5% și o integritate a sudurii care trece testarea cu ultrasunete de 100%. Însă multe fabrici se bazează pe verificări manuale ale calibrului la fiecare 30 de minute. Între verificări, grosimea benzii poate fluctua din cauza uzurii rolelor sau a schimbărilor de temperatură. Până când operatorul o detectează, 200 de metri de țeavă nu corespund specificațiilor. Reprelucrarea înseamnă tăierea secțiunilor, resudarea și retestarea — costând 120 de dolari pe metru. O secțiune de 500 de metri cu 10% reprelucrare adaugă 6.000 de dolari în costuri directe, plus întârzieri în timp.
Calitatea sudurii este și mai critică. Lipsa urmăririi în timp real a cusăturii și a parametrilor de sudare adaptivi duce la lipsa fuziunii sau a arderii. Într-un caz, o fabrică europeană a avut o rată de respingere a sudurii de 3% pe o linie de 24 de inci. Fiecare respingere a necesitat tăiere și resudare, adăugând 12 ore de nefuncționare pe săptămână și 200.000 de dolari în rebuturi și prelucrări anuale.
Punctul dificil 3: Schimbare lentă și inflexibilitate
Cumpărătorii moderni își doresc loturi mai mici și livrări mai rapide. Însă o fabrică de țevi mari convențională are nevoie de 8-12 ore pentru a schimba diametrul de la un diametru la altul. Aceasta înseamnă că o fabrică nu poate derula economic o comandă de 500 de tone pentru o țeavă de 20 de inci, urmată de o comandă de 300 de tone pentru o țeavă de 24 de inci. Rezultatul: fie un stoc imens de dimensiuni standard, fie comenzi pierdute în favoarea concurenților care pot face față cerințelor. O fabrică nord-americană a raportat că pierde anual 2,5 milioane de dolari din afaceri, deoarece trecerea a fost prea lentă.
Și nu este vorba doar de modificările diametrului - modificările grosimii peretelui și ale calității necesită reconfigurarea secțiunilor de formare și sudare. Fără scule cu schimbare rapidă și comenzi bazate pe rețete, operatorii petrec ore întregi ajustând manual rolele și parametrii de sudare. Costul: 15% din timpul de producție disponibil pierdut din cauza schimbărilor.
Soluții: Proiectarea morii de calitate industrială
Deci, cum rezolvați aceste probleme? Totul începe cu o arhitectură de control construită pentru diagnosticare și mentenanță predictivă. La Foshan Jopar Machinery Co., Ltd, integrăm PLC-uri Siemens S7-1500 cu I/O la distanță și tablouri de bord bazate pe cloud. Fiecare senzor și acționare are un scor de stare. Când semnătura vibrațiilor unui rulment se modifică, sistemul alertează mentenanța cu 72 de ore înainte de defecțiune. Numai acest lucru reduce timpul de nefuncționare neplanificat cu 70%.
Pentru grosimea peretelui, folosim manometre laser la intrarea și ieșirea din secțiunea de formare, împreună cu un control în buclă închisă al spațiului dintre role. Sistemul prelevează probe de 1.000 de ori pe secundă și ajustează presiunea hidraulică în timp real. Rezultatul: toleranța la grosimea peretelui este menținută la ±3%, în limitele standardului API 5L. Pentru calitatea sudurii, implementăm urmărirea cusăturii cu control al tensiunii arcului și parametri de sudare adaptivi care se ajustează în funcție de grosimea și viteza benzii. Clienții noștri observă că ratele de respingere a sudurii scad sub 0,5%.
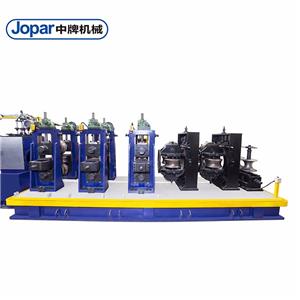
Viteza de schimbare este gestionată cu ajutorul casetelor cu role cu schimbare rapidă și a unui HMI bazat pe rețete. Un operator selectează noul diametru al țevii dintr-un meniu, iar freza repoziționează automat rolele, ajustează parametrii de sudare și setează lungimea de tăiere. Timpul de schimbare scade de la 10 ore la 90 de minute. Aceasta este diferența dintre a refuza o afacere și a o acapara.
| Caracteristică | Moară convențională | Moară de calitate industrială (Jopar) |
|---|---|---|
| Timp de nefuncționare neplanificat (ore/an) | 400 | 120 |
| Toleranță la grosimea peretelui | ±5% | ±3% |
| Rata de respingere a sudurii | 3% | <0,5% |
| Timp de schimbare (diametru) | 10 ore | 1,5 ore |
| Rata de rebuturi | 4% | 1,2% |
Cazuri de experiență ale clienților: Rezultate reale de la mori de calitate industrială
Cazul 1: Gulf Coast Pipe & Tube, Texas, SUA
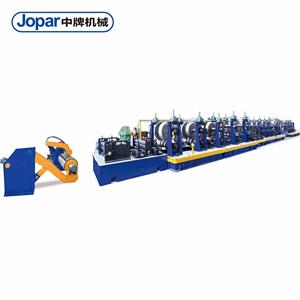
Acest producător de dimensiuni medii a operat o lamă ERW de 20 de inci pentru produse tubulare din zone petroliere. Aceștia s-au confruntat cu o rată de respingere a sudurii de 5% și cu schimbări de proces în 12 ore. După instalarea unei lame industriale Jopar pentru țevi de oțel mari, cu sudură adaptivă și casete cu schimbare rapidă, respingerea sudurii a scăzut la 0,4%, iar schimbarea la 2 ore. Managerul fabricii, Mike Reynolds, a declarat: „Am trecut de la pierderi anuale de 1,2 milioane de dolari din deșeuri și timpi de nefuncționare la economii de 1,8 milioane de dolari - lama s-a amortizat în 18 luni.”
Cazul 2: NordPipe AB, Suedia
Această fabrică europeană produce țevi cu diametru mare pentru încălzire centralizată. Trebuiau să respecte standardul EN 10217-2 cu o toleranță la grosimea peretelui de ±4%. Vechea lor fabrică atingea constant ±6%, ceea ce necesita refăceri. Măsurarea cu laser și controlul în buclă închisă de la Jopar au adus toleranța la ±2,8%. Managerul de producție Anna Lindqvist a remarcat: „Rata noastră de refăceri a scăzut de la 8% la 1,5%, iar acum câștigăm contracte pe care nu le puteam câștiga înainte.”
Cazul 3: Țeavă de oțel Shanghai Hengda, China
Confruntându-se cu o concurență acerbă, Hengda a trebuit să reducă timpul de schimbare a producției pentru a accepta comenzi mai mici. Sistemul de schimbare bazat pe rețete al lui Jopar a redus modificările de diametru de la 14 ore la 90 de minute. În decurs de un an, au crescut volumul comenzilor cu 30% fără a adăuga ture. Directorul operațional, Li Wei, a comentat: „Flexibilitatea ne-a oferit un avantaj competitiv - acum executăm în mod profitabil loturi de până la 200 de tone.”
Cazul 4: Emirates Steel Pipes, Emiratele Arabe Unite
Acest producător furnizează țevi API 5L în Orientul Mijlociu. Timpii de nefuncționare neplanificați costau 250.000 de dolari pe lună. Sistemul de mentenanță predictivă al Jopar, cu monitorizare a vibrațiilor, a redus timpul de nefuncționare cu 65%. Managerul de mentenanță, Ahmed Al-Farsi, a declarat: „Am trecut de la stingerea incendiilor la planificare - timpul nostru de funcționare este acum de 95%.”
Cazul 5: Tubul de oțel Great Lakes, Ohio, SUA
Trebuiau să îmbunătățească randamentul la țevi de 24 de inci. Controlul grosimii peretelui în buclă închisă de la Jopar a redus resturile de la 5% la 1,2%. Inginerul de fabrică Sarah Thompson a remarcat: „Economisim 900.000 de dolari anual doar la materiale.”
Aplicații și parteneriate
Laminele industriale de țevi de oțel de dimensiuni mari de la Jopar deservesc aplicații critice: transportul de petrol și gaze (API 5L), apă și ape uzate (AWWA C200), piloni structurali (ASTM A252) și încălzire centralizată (EN 10217). Laminele noastre produc diametre de la 16 la 64 de inci cu grosimi ale peretelui de până la 25 mm.
Colaborăm cu producători de oțel de top și firme EPC. De exemplu, furnizăm diviziei europene a Tata Steel o moară de 48 de inci pentru fundații de energie eoliană offshore. Colaborarea noastră cu o importantă companie petrolieră din Orientul Mijlociu include o moară ERW de 24 de inci pentru conducte. Iar parteneriatul nostru continuu cu un distribuitor nord-american asigură service local și piese de schimb în termen de 24 de ore. Aceste relații sunt construite pe inginerie comună - personalizăm sistemele de acționare, frecvențele de sudare și automatizarea pentru a se potrivi cu metalurgia și mixul de produse al fiecărui client.
Întrebări frecvente: Întrebări tehnice de la ingineri și cumpărători
Î1: Care este toleranța tipică la grosimea peretelui care poate fi obținută la o laminoare de țevi de mari dimensiuni?
R: Cu măsurare cu laser și control hidraulic în buclă închisă, obținem ±3% la grosimea peretelui pentru diametre de până la 48 de inci. Aceasta respectă standardele API 5L PSL2 și EN 10217-2. Fără control în buclă închisă, toleranțele sunt de obicei ±5% sau mai puțin.
Î2: Cum gestionați calitatea sudurii pentru oțelurile de înaltă rezistență precum X80?
R: Folosim sudură de înaltă frecvență în stare solidă cu control adaptiv al puterii, frecvenței și forței de comprimare. Pentru X80, recomandăm un aparat de sudură în stare solidă de 400 kHz cu urmărire în timp real a cusăturii și tratament termic post-sudură. Sistemele noastre ating în mod constant integritatea sudurii conform API 5L Anexa E.
Î3: Care este timpul de schimbare pentru diferite diametre și cum se realizează acesta?
R: Sistemul nostru de casete cu schimbare rapidă permite schimbarea diametrului în 90 de minute pentru dimensiuni de până la 24 de inci. Acest lucru se realizează prin seturi de role preasamblate, prin strângere hidraulică și prin intermediul unui HMI bazat pe rețete care setează automat toți parametrii. Pentru dimensiuni mai mari, schimbarea durează mai puțin de 3 ore.
Î4: Cum reduce mentenanța predictivă timpul de nefuncționare?
R: Echipam componentele critice — rulmenții principali ai acționării, pompele hidraulice și transformatoarele de sudură — cu senzori de vibrații și temperatură. Software-ul nostru analizează tendințele și emite alerte atunci când parametrii deviază. Acest lucru oferă o avertizare prealabilă de 72 de ore, permițând întreținerea planificată în timpul perioadelor de nefuncționare programate. Clienții raportează o reducere de 60-70% a perioadelor de nefuncționare neplanificate.
Î5: Fabrica dumneavoastră poate gestiona atât procese ERW, cât și LSAW?
R: Nu, ERW și LSAW sunt procese distincte. Frezele noastre ERW sunt pentru diametre de până la 24 de inci, în timp ce frezele noastre LSAW prelucrează între 20 și 64 de inci. Oferim ambele și putem integra automatizare comună și manipulare a materialelor pentru a optimiza spațiul de lucru.
Concluzie: Investiți în produse de calitate industrială, nu doar în produse mari
O lamă mare de țevi de oțel este o investiție majoră de capital. Însă dimensiunea singură nu garantează profitabilitatea. Adevărata lamă de calitate industrială este proiectată pentru funcționare continuă, precizie și flexibilitate - cei trei piloni care determină rentabilitatea investiției. Cu mentenanță predictivă, controlul grosimii peretelui în buclă închisă și schimbarea rapidă a sculelor, transformați un centru de cost într-un avantaj competitiv. Nu lăsați comenzile învechite și schimbările lente să vă dicteze marjele. Descărcați cartea noastră tehnică, „Proiectarea lamei de țevi de calitate industrială: Un ghid pentru funcționare continuă, precizie și flexibilitate” sau contactați inginerii noștri de vânzări de la Foshan Jopar Machinery Co., Ltd pentru o consultație gratuită. Vă vom ajuta să specificați o lamă care funcționează la viteză maximă - chiar și la 2 dimineața.