De ce se defectează încontinuu fabrica dumneavoastră de țevi din Inconel?
Stai în atelier la ora 2 dimineața, ascultând gemetele laminoarei în timp ce încearcă să împingă o altă lungime de tub Inconel 625 prin secțiunea de formare. Ultimele trei tuburi au ieșit cu ovalitate dincolo de toleranță, iar sculele prezintă deja uzură după doar 200 de metri. Folosești linii de fabricație a țevilor industriale din aliaj Inconel de ani de zile, dar acest lot este diferit - materialul ripostează. Dacă ți se pare familiar, nu ești singurul. Răspunsul la motivul pentru care laminoara ta continuă să se defecteze este simplu: Inconel nu este oțel inoxidabil, iar o laminoară proiectată pentru 304 nu va supraviețui oțelului 625 fără adaptări inginerești specifice, adesea trecute cu vederea. În acest blog, vom analiza cauzele principale ale defecțiunilor premature ale laminoarelor la procesarea Inconel, vom împărtăși soluții practice din experiența decenială a Foshan Jopar Machinery Co., Ltd și îți vom arăta cum să transformi laminoara ta dintr-un blocaj într-un centru de profit fiabil.
Punctul slab 1: Uzura sculelor și finisajul inconsistent al suprafeței
Aliajele Inconel, în special 625 și 718, se ecruizează rapid și își mențin rezistența ridicată la temperaturi ridicate. Când sunt trecute printr-o lamă industrială standard pentru țevi, rolele de formare și dornurile se confruntă cu o uzură abrazivă la o rată care poate fi de 3 până la 5 ori mai mare decât în cazul oțelului carbon. Efectul imediat este un finisaj al suprafeței care se degradează de la un Ra neted de 0,8 µm la un Ra rugos, uzat, de 3,2 µm, în câteva sute de metri. Aceasta nu este doar o problemă cosmetică - suprafețele rugoase devin concentratoare de tensiuni, ducând la defectare prematură prin oboseală în aplicații de înaltă presiune. Costul este dublu: casați tuburi Inconel scumpe (adesea depășind 100 USD pe metru) și pierdeți timp de producție din cauza schimbărilor frecvente ale sculelor. O rată tipică de casare de 20% la o comandă de 500.000 USD se traduce prin 100.000 USD pe scurgere, ca să nu mai vorbim de orele suplimentare și de transportul rapid pentru a respecta termenele limită ale clienților.

Punct sensibil 2: Deviație dimensională și ovalitate în Inconel cu pereți subțiri
Tuburile Inconel cu pereți subțiri (de exemplu, cu grosimea peretelui de 0,5 mm pentru schimbătoarele de căldură aerospațiale) sunt notoriu de dificil de format. Reducerea elastică ridicată a materialului - adesea cu 15-20% mai mare decât cea a oțelului inoxidabil - înseamnă că rolele trebuie supra-îndoite pentru a obține diametrul final. La o moară convențională, acest lucru duce la ovalitate care depășește 1% din diametru, cauzând probleme de montare în timpul sudării și asamblării. Pentru un producător din sectorul petrolului și gazelor, ovalitatea dincolo de toleranțele API 5L înseamnă că tubul este respins la inspecția de recepție a clientului, declanșând o retragere completă a lotului. Costul ascuns include nu numai materialul reciclat, ci și sarcina administrativă a rapoartelor de neconformitate, potențialele opriri ale liniei la sediul clientului și deteriorarea reputației dumneavoastră ca furnizor de încredere.
Punctul dificil 3: Managementul termic și integritatea sudurii
Conductivitatea termică scăzută a Inconelului (aproximativ o treime din cea a oțelului carbon) înseamnă căldura generată în timpul formării și sudării este concentrată la suprafață, ducând la supraîncălzire localizată. În îmbinarea sudurii, acest lucru poate provoca microfisuri și fuziune incompletă, care sunt adesea invizibile cu ochiul liber, dar nu vor trece testele hidrostatice sau inspecția cu raze X. Un producător european de tuburi de calitate nucleară a raportat o rată de respingere de 30% din cauza defectelor de sudură după ce a trecut la un nou furnizor de Inconel. Cauza principală a fost atribuită răcirii inadecvate a cutiei de sudură a morii - răcirea standard cu apă era insuficientă pentru aportul de căldură necesar pentru Inconel. Costul reprelucrării sau al casării acestor tuburi, plus potențialul unui incident de siguranță, este inacceptabil pentru aplicațiile critice.
Soluții: Proiectarea morii pentru Inconel
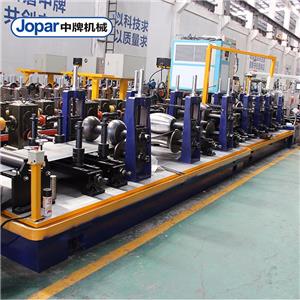
La Foshan Jopar Machinery Co., Ltd, am petrecut peste 15 ani rafinând mori industriale de țevi special pentru aliaje de înaltă performanță precum Inconel. Abordarea noastră abordează fiecare punct slab cu o inginerie specifică:
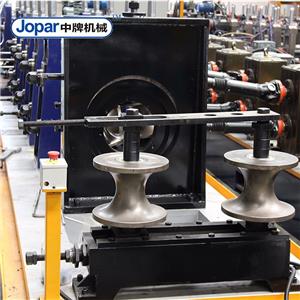
1. Scule și finisaj de suprafață:Folosim role din carbură de tungsten cu finisaj lustruit (Ra< 0.2 µm) and a proprietary PVD coating that reduces friction and galling. The roll profile is optimized with a larger forming radius and a gradual bend sequence to minimize work hardening. In field tests, this has extended tool life by 300% and maintained surface finish within 0.4 µm Ra over 5,000 meters of Inconel 625.
2. Control dimensional:Laminele noastre dispun de un sistem de compensare a revenirii elastice în buclă închisă, care utilizează calibre laser pentru a măsura profilul țevii în timp real și ajustează automat spațiul dintre lamele laminate. Acest lucru reduce ovalitatea la mai puțin de 0,5% din diametru, în limitele toleranțelor ASTM B163. Pentru aplicațiile cu pereți subțiri, încorporăm un dorn cu suport hidraulic pentru a preveni colapsul și a asigura o grosime uniformă a peretelui.
3. Management termic:Am proiectat un sistem de răcire dedicat pentru cutia de sudură, cu jeturi de apă cu debit mare direcționate către pepita de sudură și un talpă de suport din cupru pentru extragerea căldurii. Cutiile noastre de sudură sunt, de asemenea, echipate cu senzori termici care modulează curentul de sudură pentru a preveni supraîncălzirea. Acest lucru are ca rezultat suduri care trec în mod constant testele cu raze X și hidrostatice, cu o rată de defecte sub 0,5%.
Mai jos este o comparație între morile de țevi Inconel standard și cele proiectate de Jopar:
| Parametru | Moară standard | Moară Jopar optimizată pentru Inconel |
|---|---|---|
| Durata de viață a sculei (Inconel 625) | 200-300 de metri | 1.500-2.000 de metri |
| Finisajul suprafeței (Ra) | 1,6-3,2 µm | 0,4-0,8 µm |
| Ovalitate (% din diametru) | 1,0-1,5% | <0.5% |
| Rata defectelor de sudură | 5-10% | <1% |
| Rata de rebuturi | 15-20% | <5% |
Povești de succes ale clienților
Soluțiile noastre au ajutat producătorii din întreaga lume să obțină îmbunătățiri remarcabile. Iată câteva exemple:
Cazul 1: Schmidt Metalltechnik, Germania— Un producător de tuburi de precizie pentru industria chimică se confrunta cu probleme legate de ovalizarea tuburilor Inconel 625 cu diametru exterior de 25 mm și perete de 1,5 mm. După instalarea morii noastre Jopar JPM-60 cu compensare a revenirii elastice, ovalitatea acestora a scăzut de la 1,2% la 0,3%, iar rata de rebut a scăzut de la 18% la 4%. „Moara Jopar și-a amortizat costurile în șase luni doar prin reducerea rebutului”, a declarat directorul de producție Klaus Weber.
Cazul 2: Aliaje de pe Coasta Golfului, SUA— Acest furnizor de petrol și gaze trebuia să producă tuburi Inconel 718 cu diametrul exterior de 50 mm pentru servicii de prelucrare a metalelor acide. Lamina lor existentă putea realiza doar 300 de metri per set de scule. Cu sculele noastre din carbură și profilul de laminare optimizat, durata de viață a sculelor a crescut la 1.800 de metri, iar finisajul suprafeței s-a îmbunătățit de la 2,5 µm la 0,6 µm Ra. „Acum lucrăm trei ture fără oprire pentru schimbarea sculelor, ceea ce ne-a crescut producția cu 40%”, a comentat directoarea de operațiuni, Maria Gonzalez.
Cazul 3: Nippon Precision Tubes, Japonia— Un producător de tuburi de calitate nucleară s-a confruntat cu o rată de respingere a sudurilor de 25% din cauza microfisurilor. Soluția noastră de răcire a cutiei de sudură a redus rata defectelor la 0,8%, iar tuburile trec acum în mod constant testele cu ultrasunete. „Echipa de ingineri Jopar a înțeles provocarea noastră și a oferit o soluție care a depășit așteptările noastre”, a declarat managerul de calitate Hiroshi Tanaka.
Cazul 4: Petroquímica Andina, Chile— Această companie produce tuburi schimbătoare de căldură din Inconel 600. Se confruntau cu perioade frecvente de nefuncționare a morii din cauza uzurii sculelor. După modernizarea sistemului nostru de scule, durata de viață a sculelor a crescut cu 250%, iar timpul de nefuncționare a scăzut cu 60%. „Fiabilitatea morii noastre ne-a transformat planificarea producției”, a remarcat supraveghetorul de întreținere Carlos Rojas.
Aplicații și parteneriate
Mori de țevi industriale din aliaj Inconel de la Foshan Jopar Machinery Co., Ltd. sunt utilizate în aplicații critice la nivel mondial, inclusiv:
- Tuburi hidraulice aerospațiale (AMS 5581)
- Conducte de alimentare cu petrol și gaze (NACE MR0175)
- Conducte de răcire a reactorului nuclear (ASME Secțiunea III)
- Schimbătoare de căldură pentru procese chimice (ASTM B163/B167)
- Tuburi de supraîncălzire pentru generarea de energie (ASME SA213)
Suntem mândri să colaborăm cu distribuitori și producători de echipamente originale de top care se bazează pe morile noastre pentru producția lor de tuburi Inconel. De exemplu, furnizăm mori unui important furnizor european de nivel 1 din industria aerospațială, iar echipamentele noastre sunt specificate în liniile de producție ale unei companii globale de servicii petroliere. Aceste parteneriate sunt construite pe un angajament comun față de calitate și inovație și ne determină să ne îmbunătățim continuu tehnologia.
Întrebări frecvente pentru ingineri și manageri de achiziții
Î1: Pot folosi Inconel pe laminorul meu existent, conceput pentru oțel inoxidabil?
R: Puteți, dar așteptați-vă la o uzură a sculelor și la rate de rebut semnificativ mai mari. Pentru a vă pregăti freza pentru Inconel, va trebui să modernizați materialul sculelor, să adăugați compensare a revenirii elastice și să îmbunătățiți răcirea. Oferim kituri de modernizare care vă pot transforma freza existentă la o fracțiune din costul unei mașini noi.
Î2: Care este timpul de livrare obișnuit pentru o fabrică de țevi Jopar Inconel?
R: Timpul standard de livrare este de 4-6 luni, în funcție de personalizare. De asemenea, menținem un stoc de componente esențiale pentru livrare rapidă.
Î3: Cum asigurați calitatea sudurii în Inconel?
R: Cutiile noastre de sudură utilizează o combinație de sudare de înaltă frecvență cu control precis al puterii, suport de cupru și răcire cu apă țintită. De asemenea, oferim asistență pentru calificarea procedurii de sudură (WPQ) pentru a vă ajuta să îndepliniți standardele ASME sau AWS.
Î4: Dar instruirea operatorilor?
R: Fiecare moară include instalare și instruire la fața locului. De asemenea, oferim diagnosticare de la distanță și pachete de întreținere anuală pentru a menține moara dumneavoastră la performanță maximă.
Î5: Oferiți certificate de testare a materialelor?
R: Da, oferim certificate complete de trasabilitate și testare a morilor pentru toate componentele critice. Morile noastre sunt certificate CE și ISO 9001.
Concluzie și îndemn la acțiune
Fabrica dumneavoastră industrială de țevi din aliaj Inconel nu trebuie să fie o sursă constantă de frustrare. Prin înțelegerea provocărilor unice ale Inconelului și aplicarea unor soluții inginerești specifice, puteți obține o calitate constantă, puteți reduce timpul de nefuncționare și vă puteți proteja profitul. Foshan Jopar Machinery Co., Ltd a ajutat producătorii de pe cinci continente să își transforme producția de țevi Inconel. Pentru a afla mai multe despre tehnologia noastră și despre cum vă putem ajuta, descărcați cartea noastră tehnică „Proiectarea fabricilor de țevi pentru aliaje de înaltă performanță” sau contactați inginerii noștri de vânzări pentru o consultație. Nu lăsați un alt lot de resturi Inconel să vă afecteze profiturile - acționați astăzi.